 LEYOUNG
لیزر کٹنگ میں اعلیٰ طاقت کی کثافت والی شعاع مواد پر ڈال کر اسے جلد پگھلایا، بخارات بنایا یا اشتعال کے درجہ حرارت تک پہنچایا جاتا ہے۔ اسی وقت شعاع کے ہم محور تیز ہوا سے پگھلا مواد ہٹا کر کٹ بنایا جاتا ہے۔ اس میں پگھلاؤ و تبخیر کے اصول ملتے ہیں۔ پہلا نشان زدہ علاقہ لیزر توانائی سے بنتا ہے جبکہ دوسرا اوپر کی پگھلی دھات کو حرارت کا ماخذ بنا کر اور آکسیجن کے ثانوی اکسیدگی دہن سے پروسیس ہوتا ہے۔ اچھی کٹنگ، اعلیٰ کارکردگی و رفتار، کم بگاڑ اور بلند درستگی اس کی خصوصیات ہیں۔ پورا عمل عددی کنٹرول سے ہو سکتا ہے۔ غیر تماسی طریقہ ہونے سے اوزار کے گھساؤ کا مسئلہ نہیں ہوتا۔
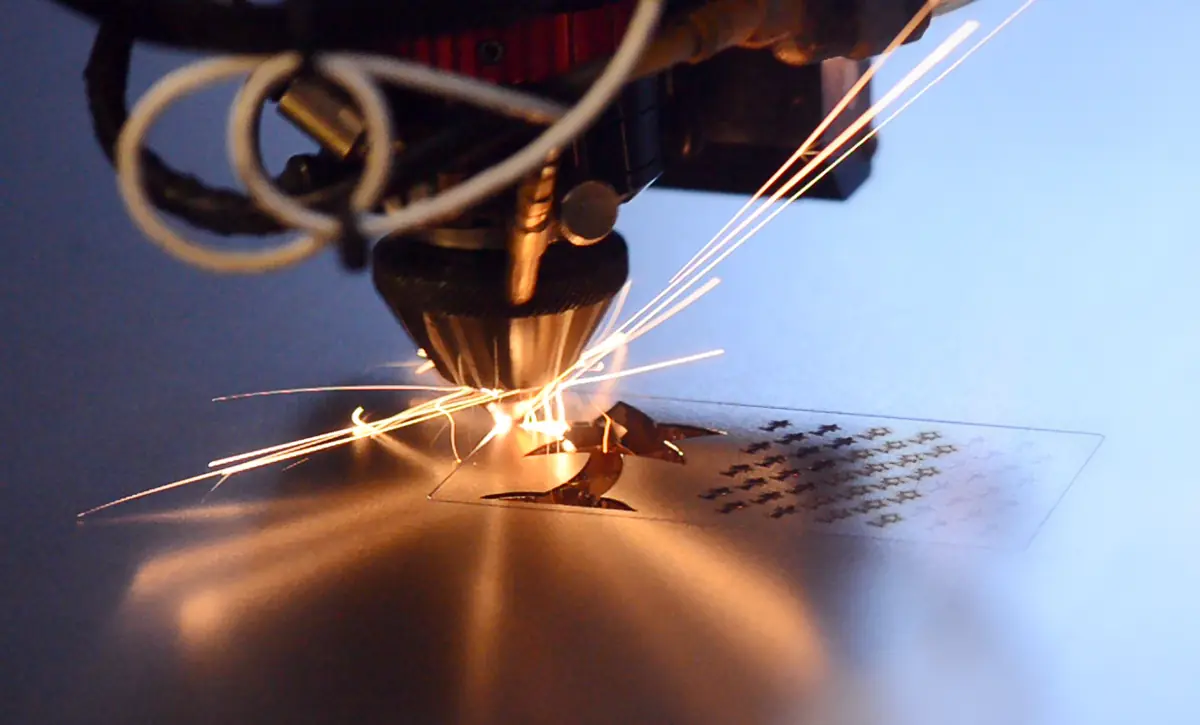
لیزر کٹنگ کے استعمال وسیع ہیں، جن میں شیٹ میٹل، پلاسٹک، شیشہ، سیرامک، سیمی کنڈکٹر، کپڑا، لکڑی، کاغذ اور دیگر مواد کی پروسیسنگ شامل ہے۔ 1970 کی دہائی میں پہلی بار کٹنگ کے لیے استعمال ہونے سے یہ جدید صنعتی پیداوار کا لازمی حصہ بن گئی ہے۔ اس عمل میں آکسیجن، نائٹروجن، ہوا وغیرہ استعمال ہوتے ہیں۔ انتخاب کاٹے جانے والے مواد پر منحصر ہے۔ مثلاً آکسیجن بنیادی طور پر کاربن اسٹیل پلیٹ، جبکہ نائٹروجن اسٹین لیس اسٹیل، ایلومینیم الائے، جستی پلیٹ، پیتل اور دیگر مواد کے لیے موزوں ہے۔ بعض حالات میں ہوا بھی استعمال ہو سکتی ہے، لیکن اسے پانی اور تیل سے پاک کرنا ضروری ہے۔
لیزر کٹنگ کی اقسام میں کنٹرول شدہ شگاف کٹنگ اور لیزر میلٹنگ کٹنگ شامل ہیں۔ پہلی میں بھربھرے مواد کے چھوٹے علاقے گرم کر کے حرارتی تدریج اور شدید مشینی بگاڑ پیدا کیا جاتا ہے، جس سے دراڑ بنتی ہے۔ دوسری میں لیزر سے دھات پگھلا کر بیم کے ہم محور نوزل سے غیر آکسیڈائزنگ گیس پھینکی جاتی ہے تاکہ مائع دھات ہٹ کر باریک کٹ بنے۔ کمپریسڈ ایئر اور پلازما معاون کٹنگ بھی ہیں؛ دوسری میں مناسب پیرامیٹرز پر پلازما بادل بنتا ہے، CO2 لیزر کی توانائی جذب کر کے ورک پیس میں منتقل کرتا ہے، مواد جلد پگھلتا اور کٹنگ تیز ہوتی ہے۔