 LEYOUNG
लेज़र कटिंग में उच्च शक्ति घनत्व की लेज़र बीम से सामग्री को विकिरित किया जाता है, जिससे वह तेज़ी से पिघलती, वाष्पित होती या प्रज्वलन बिंदु तक पहुंचती है। साथ ही बीम के समाक्षीय उच्च गति वायु प्रवाह से पिघली सामग्री हटाकर कट बनाया जाता है। यह प्रक्रिया पिघलने और वाष्पीकरण के सिद्धांत जोड़ती है। पहला निशान क्षेत्र लेज़र ऊर्जा प्रसंस्करण से बनता है, जबकि दूसरा ऊपरी पिघली धातु के ताप स्रोत और ऑक्सीजन की द्वितीयक ऑक्सीकरण दहन प्रतिक्रिया से बनता है। लेज़र कटिंग की विशेषताएं अच्छी कटिंग गुणवत्ता, उच्च दक्षता, तेज़ गति, वर्कपीस में कम विकृति और उच्च सटीकता हैं। पूरी प्रक्रिया का संख्यात्मक नियंत्रण संभव है। यह बिना संपर्क की कटिंग विधि है, जिससे औज़ार घिसने की समस्या नहीं होती।
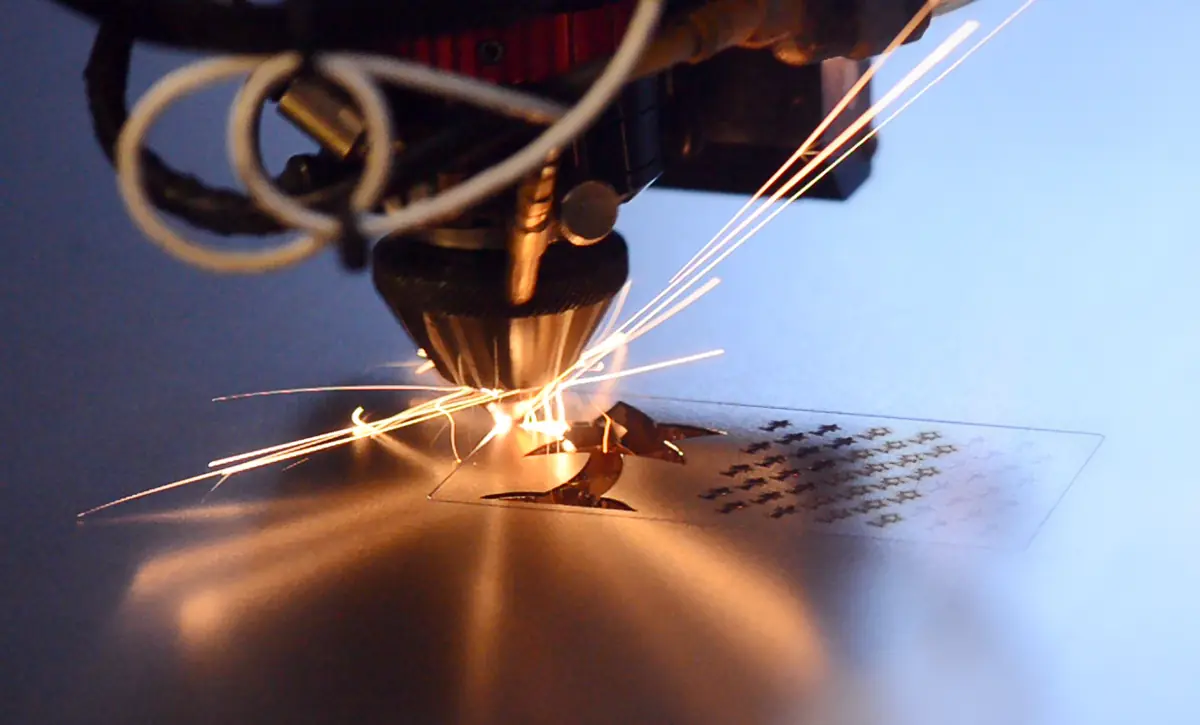
लेज़र कटिंग के व्यापक उपयोग हैं, जिनमें शीट मेटल, प्लास्टिक, कांच, सिरेमिक, सेमीकंडक्टर, कपड़ा, लकड़ी, कागज़ और अन्य सामग्री का प्रसंस्करण शामिल है। 1970 के दशक में कटिंग के लिए पहले उपयोग के बाद से यह तकनीक आधुनिक औद्योगिक उत्पादन का अभिन्न अंग बन गई है। लेज़र कटिंग में ऑक्सीजन, नाइट्रोजन, वायु आदि गैसें उपयोग होती हैं। इनका चयन कटने वाली सामग्री पर निर्भर है। उदाहरण के लिए ऑक्सीजन मुख्यतः कार्बन स्टील प्लेट काटने के लिए, जबकि नाइट्रोजन स्टेनलेस स्टील, एल्युमिनियम मिश्रधातु, जस्ती प्लेट, पीतल और अन्य सामग्री के लिए उपयुक्त है। कुछ स्थितियों में वायु से भी इन्हें काट सकते हैं, पर उससे पानी और तेल हटाने का उपचार आवश्यक है।
लेज़र कटिंग के प्रकारों में नियंत्रित फ़्रैक्चर कटिंग और लेज़र मेल्टिंग कटिंग शामिल हैं। पहली विधि में भंगुर सामग्री के छोटे क्षेत्र गर्म कर तापीय प्रवणता और फिर तीव्र यांत्रिक विकृति उत्पन्न की जाती है, जिससे दरारें बनती हैं। दूसरी विधि में लेज़र से धातु पिघलाकर बीम के साथ समाक्षीय नोज़ल से गैर-ऑक्सीकारक गैस छिड़की जाती है, जिससे तरल धातु हटकर कट बनता है। इसके अलावा संपीड़ित वायु कटिंग और प्लाज़्मा-सहायता कटिंग भी होती है। उपयुक्त पैरामीटर होने पर दूसरी विधि में प्लाज़्मा बादल बनता है, जो CO2 लेज़र की ऊर्जा अवशोषित कर वर्कपीस में पहुँचाता है। इससे सामग्री तेज़ी से पिघलती है और कटिंग गति बढ़ती है।