 LEYOUNG
ලේසර් කැපීමේදී ඉහළ බල ඝනත්වයක් සහිත ලේසර් කදම්භයක් ද්රව්යය මත පතිත කර එය ඉක්මනින් දිය කරයි, වාෂ්පීකරණය කරයි හෝ දැවෙන උෂ්ණත්වයට ගෙන යයි. ඒ සමඟ කදම්භයට සමඅක්ෂීය අධිවේගී වායුවෙන් දිය වූ ද්රව්යය ඉවත් කර කැපුම ඇති කරයි. මෙම ක්රියාවලිය දියවීම හා වාෂ්පීකරණය යන මූලධර්ම එක් කරයි. පළමු සලකුණු කලාපය ලේසර් ශක්තියෙන් ඇති වන අතර දෙවන කලාපය ඉහළ දිය වූ ලෝහය තාප ප්රභවය ලෙසත් ඔක්සිජන් ද්විතීයික ඔක්සිකරණ දහන ප්රතික්රියාවත් යොදා සකසයි. හොඳ කැපුම් ගුණාත්මකභාවය, ඉහළ කාර්යක්ෂමතාව හා වේගය, අඩු වැඩ කොටස් විකෘතිය සහ ඉහළ නිරවද්යතාව මෙහි ලක්ෂණ වේ. සම්පූර්ණ ක්රියාවලිය සංඛ්යාත්මකව පාලනය කළ හැකි අතර ස්පර්ශ රහිත කැපීම නිසා මෙවලම් ගෙවීම වැළකේ.
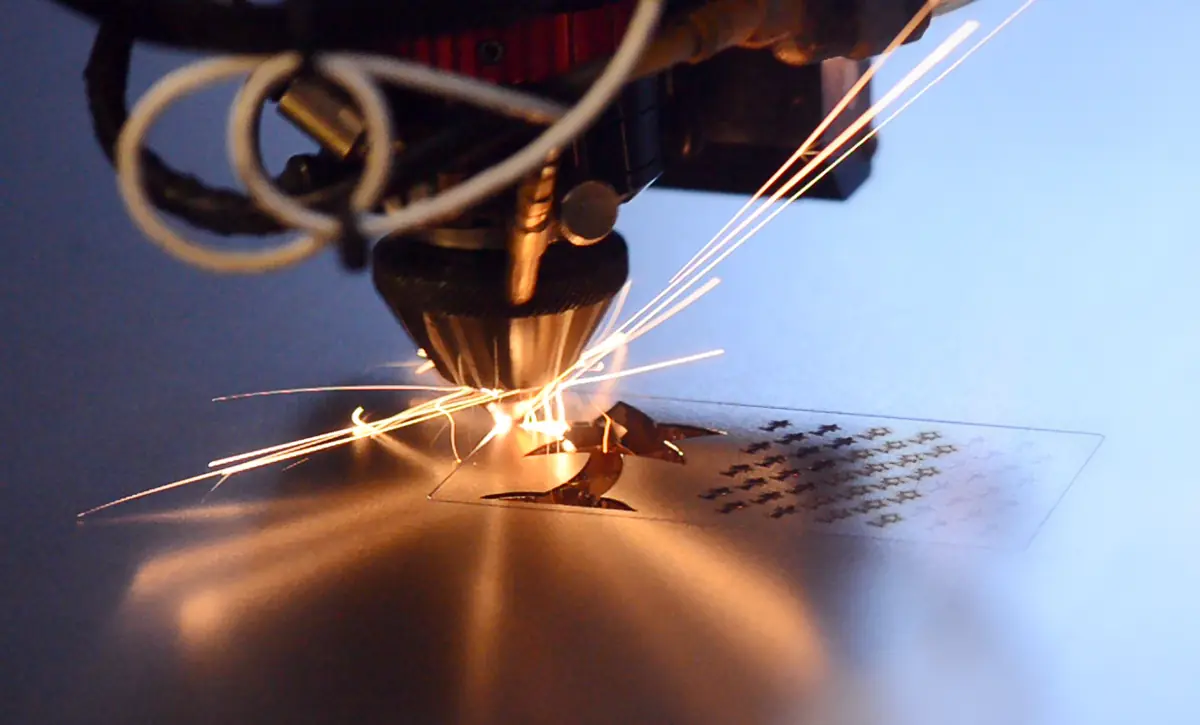
ලේසර් කැපීම ලෝහ තහඩු, ප්ලාස්ටික්, වීදුරු, සෙරමික්, අර්ධ සන්නායක, රෙදි, දැව, කඩදාසි සහ වෙනත් ද්රව්ය සැකසීම ඇතුළු පුළුල් යෙදුම් පරාසයක භාවිත වේ. 1970 දශකයේ මුල්වරට කැපීම සඳහා භාවිත කළ දා සිට එය නවීන කාර්මික නිෂ්පාදනයේ අත්යවශ්ය කොටසක් බවට පත්ව ඇත. ලේසර් කැපුම් ක්රියාවලියේ ඔක්සිජන්, නයිට්රජන් හා වාතය ඇතුළු වායු භාවිත වන අතර තේරීම කැපෙන ද්රව්ය වර්ගය මත රඳා පවතී. උදාහරණයක් ලෙස ඔක්සිජන් ප්රධාන වශයෙන් කාබන් වානේ තහඩු සඳහාත් නයිට්රජන් මල නොබැඳෙන වානේ, ඇලුමිනියම් මිශ්ර ලෝහ, ගැල්වනයිස් කළ තහඩු හා පිත්තල වැනි ද්රව්ය සඳහාත් සුදුසුය. සමහර අවස්ථාවල වාතය ද යොදාගත හැකි නමුත් එයින් ජලය හා තෙල් ඉවත් කළ යුතුය.
ලේසර් කැපුම් වර්ග අතර පාලිත බිඳීම් කැපීම සහ දියවීමෙන් ලේසර් කැපීම ඇතුළත් වේ. පළමු ක්රමය බිඳෙනසුලු ද්රව්යයක කුඩා ප්රදේශ උණු කර තාප අනුක්රමණයක් හා පසුව දැඩි යාන්ත්රික විකෘතියක් ඇති කිරීමෙන් ද්රව්යයේ ඉරිතැලීම් සාදයි. දෙවන ක්රමය ලේසර් උණුසුමෙන් ලෝහය දිය කර කදම්භයට සමඅක්ෂීය තුණ්ඩයකින් ඔක්සිකරණය නොකරන වායුව විද ද්රව ලෝහය ඉවත් කර කැපුම් හිඩැසක් සාදයි. සම්පීඩිත වායු කැපීම හා ප්ලාස්මා සහායක කැපීම ද ඇත. අවසාන ක්රමයේ සුදුසු පරාමිතීන් යටතේ ඇතිවන ප්ලාස්මා වලාකුළ CO2 ලේසර් ශක්තිය අවශෝෂණය කර වැඩ කොටසට මාරු කරන නිසා ද්රව්යය ඉක්මනින් දියවී කැපුම් වේගය වැඩි වේ.