 LEYOUNG
برش لیزری با تاباندن پرتو با چگالی توان بالا، ماده را بهسرعت ذوب یا تبخیر میکند یا به دمای اشتعال میرساند. همزمان جریان سریع هوای هممحور با پرتو، مذاب را بیرون میراند و برش ایجاد میکند. فرایند، ذوب و تبخیر را ترکیب میکند. ناحیه اثر نخست با انرژی لیزر شکل میگیرد و ناحیه دوم از فلز مذاب بالا بهعنوان منبع حرارت و واکنش ثانویه سوختن اکسایشی اکسیژن استفاده میکند. برش لیزری کیفیت، بهرهوری، سرعت و دقت بالا و تغییر شکل کم دارد و تمام فرایند با کنترل عددی انجامپذیر است. روش غیرتماسی از فرسودگی ابزار جلوگیری میکند.
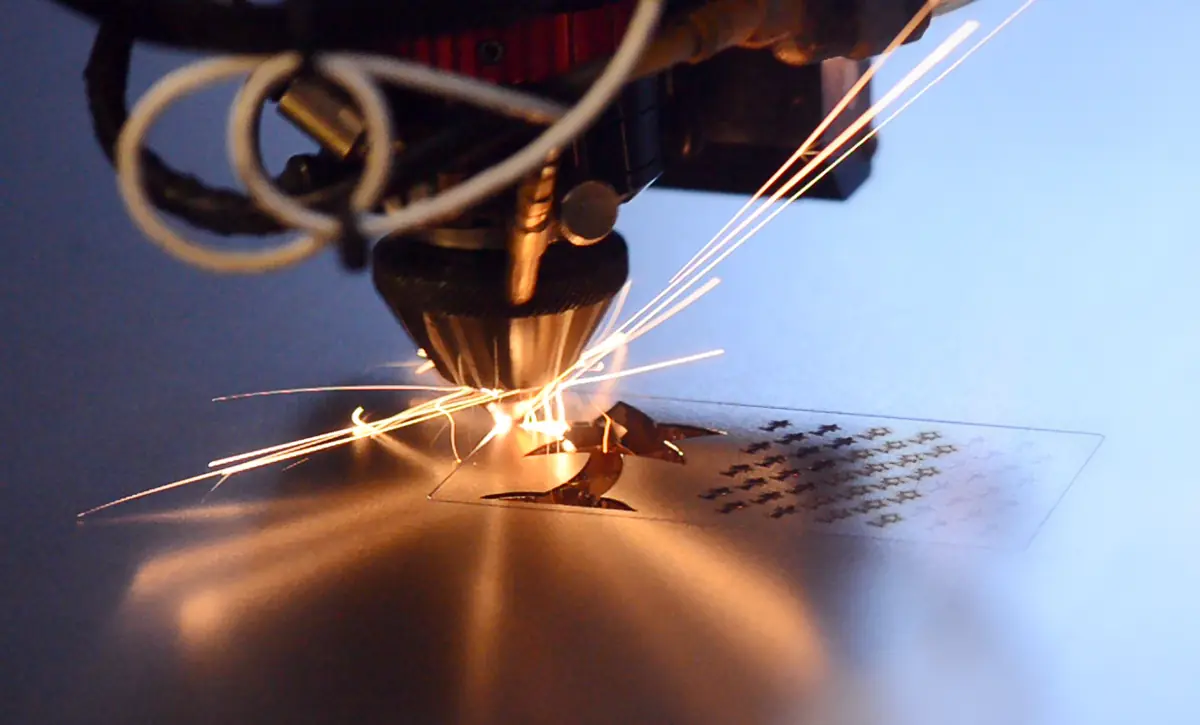
برش لیزری برای پردازش ورق فلزی، پلاستیک، شیشه، سرامیک، نیمهرسانا، پارچه، چوب، کاغذ و مواد دیگر کاربرد گسترده دارد. از نخستین کاربرد آن برای برش در دهه 1970، به بخش جداییناپذیر تولید صنعتی مدرن تبدیل شده است. گازهای مورد استفاده شامل اکسیژن، نیتروژن، هوا و موارد دیگر هستند و بر پایه جنس ماده انتخاب میشوند. اکسیژن بیشتر برای ورق فولاد کربنی و نیتروژن برای فولاد زنگنزن، آلیاژ آلومینیوم، ورق گالوانیزه، برنج و مواد دیگر مناسب است. در برخی موارد میتوان از هوا هم استفاده کرد، اما باید آب و روغن آن گرفته شود.
انواع برش لیزری شامل شکست کنترلشده و برش ذوبی است. نوع نخست با گرمکردن نواحی کوچک ماده شکننده، گرادیان حرارتی و تغییر شکل مکانیکی شدید ایجاد میکند و ماده ترک میخورد. نوع دوم فلز را با لیزر ذوب میکند و با گاز غیراکساینده از نازل هممحور، مذاب را بیرون میراند تا شکاف بسازد. برش هوای فشرده و برش به کمک پلاسما هم وجود دارند. در دومی با پارامتر مناسب، ابر پلاسما انرژی لیزر CO2 را جذب و به قطعه منتقل میکند تا سریعتر ذوب و سرعت برش بیشتر شود.